 Baca Selengkapnya
 Dapatkan Penawaran
Cara Memilih Pengukur Aliran yang Tahan terhadap Servis Bahan Kimia Agresif
Rumah / Berita / Berita Industri / Cara Memilih Pengukur Aliran yang Tahan terhadap Servis Bahan Kimia Agresif
Kategori Produk
Kategori BARU
Hubungi kami
Hubungi Kami
Kami mengkhususkan diri dalam penelitian, pengembangan dan pembuatan kabel dan kabel listrik.
 +86 13967196545
Berita Terkait
- Pengukur Aliran Elektromagnetik vs Mekanis: Cara Memilih yang Tepat
- Cara Memastikan Kinerja Pengukur Aliran Elektromagnetik yang Stabil: Pemasangan & Praktik Terbaik
- Bagaimana Anda Memilih Pengukur Aliran Magnetik yang Tepat untuk Cairan Proses Anda?
- Panduan Pemilihan Pemancar Aliran Digital: Cara Memilih Pengukur Aliran Elektromagnetik
Cara Memilih Pengukur Aliran yang Tahan terhadap Servis Bahan Kimia Agresif
Memahami Agresivitas Kimia dalam Pengukuran Aliran
Memilih pengukur aliran untuk aliran kimia yang agresif tidak sama dengan mengukur instrumen untuk air atau udara bertekanan. Media agresif -- asam pekat, larutan kaustik, pelarut terklorinasi, oksidator, dan bubur dengan pembawa korosif -- menyerang bahan basah dengan kecepatan yang bergantung pada konsentrasi, suhu, kecepatan, dan keberadaan padatan. Meteran yang bekerja dengan sempurna pada saluran utilitas yang bersih dapat rusak dalam beberapa minggu jika terkena asam fluorida atau natrium hipoklorit, sehingga proses pemilihan harus dimulai dengan bahan kimia, bukan halaman katalog.
Tiga variabel yang menyebabkan sebagian besar kegagalan dalam layanan kimia: kompatibilitas material, intrusi mekanis ke jalur aliran, dan toleransi meter terhadap konduktivitas atau variasi dielektrik. Teknologi yang mengabaikan ketiganya sekaligus, alih-alih mengorbankan salah satunya, cenderung bertahan paling lama. Inilah sebabnya mengapa banyak insinyur proses mengevaluasi flowmeter elektromagnetik untuk tugas korosif, lihat terlebih dahulu kimia liner dan elektroda sebelum membandingkan spesifikasi akurasi.
Hal ini juga membantu untuk memisahkan dua pertanyaan yang sering kali digabungkan: apakah suatu teknologi dapat bertahan dalam cairan, dan apakah teknologi tersebut dapat mengukur cairan tersebut secara akurat setelah teknologi tersebut bertahan. Beberapa desain mentolerir aliran korosif secara mekanis tetapi kehilangan keakuratan pengukuran karena lapisan menumpuk pada permukaan internal atau karena konduktivitas berubah seiring suhu dan konsentrasi. Meteran yang tidak pernah bocor tetapi keluar secara diam-diam dari kalibrasi dapat menjadi lebih mahal dari waktu ke waktu dibandingkan meteran yang terlihat rusak dan segera diganti, karena penyimpangan yang diam-diam dapat mengganggu pelaporan dosis, penagihan, atau peraturan selama berbulan-bulan sebelum ada yang menyadarinya.
Oleh karena itu, proses seleksi yang menyeluruh memperlakukan kemampuan bertahan hidup dan stabilitas pengukuran sebagai dua daftar periksa yang terpisah, bukan satu skor gabungan. Lapisan atau elektroda dapat kompatibel secara kimia di atas kertas namun masih menghasilkan sinyal yang menyimpang ketika konsentrasi padatan, suhu, atau gas yang terkandung berubah selama pengoperasian normal, sehingga pengujian percontohan dalam kondisi yang representatif tetap berharga bahkan setelah penyaringan kertas selesai.
Definisi kerja: bahan kimia agresif, untuk tujuan pengukuran, adalah cairan apa pun yang mampu mendegradasi bahan biasa yang dibasahi -- baja tahan karat 316, elastomer standar, atau kuningan tidak dilapisi -- dalam masa pakai instrumen yang diharapkan, biasanya lima hingga sepuluh tahun.
Mode Kegagalan Utama Saat Pengukur Aliran Bertemu Media Korosif
Sebelum membandingkan teknologi, ada baiknya untuk mengkategorikan bagaimana meteran sebenarnya gagal dalam layanan korosif. Data lapangan yang dikumpulkan di seluruh lokasi pengolahan bahan kimia dan pengolahan air limbah menunjukkan empat pola yang berulang.
| Modus Kegagalan | Penyebab Khas | Hasil Umum |
|---|---|---|
| Erosi lapisan | Bubur berkecepatan tinggi, padatan abrasif | Hilangnya isolasi, penyimpangan sinyal |
| Lubang elektroda | Ion halida, oksidator kuat | Sinyal bising atau terputus-putus |
| Degradasi segel | Pembengkakan elastomer dengan pelarut | Proses kebocoran pada flensa |
| Korosi tubuh | Percikan atau kondensasi eksternal | Pelemahan struktural, kegagalan perumahan |
Perhatikan bahwa hanya dua dari empat mode kegagalan ini yang melibatkan fluida yang bersentuhan dengan bagian internal yang bergerak. Perbedaan tersebut penting karena menjelaskan mengapa teknologi non-intrusif dan pengurangan intrusi mendominasi ruang kimia korosif: semakin sedikit titik kontak berarti semakin sedikit jalur serangan kimia.
Waktu kegagalan juga cenderung mengikuti pola yang dapat dikenali dibandingkan terjadi secara acak. Erosi lapisan dan lubang elektroda biasanya berkembang secara bertahap, muncul pertama kali sebagai kesalahan pengulangan kecil jauh sebelum kegagalan total. Di sisi lain, degradasi segel dan korosi bodi lebih mungkin terjadi kerusakan secara tiba-tiba begitu ketebalan kritis hilang, itulah sebabnya jadwal inspeksi eksternal sama pentingnya dengan pemantauan sinyal internal. Menyatukan kedua jenis pemeriksaan ke dalam rencana pemeliharaan, dibandingkan hanya mengandalkan satu pemeriksaan saja, akan menangkap lebih banyak mode kegagalan sebelum mengganggu produksi.
Membandingkan Teknologi Flow Meter untuk Layanan Korosif
Lima teknologi biasanya muncul dalam daftar pendek untuk tugas kimia agresif: elektromagnetik, penjepit ultrasonik, Coriolis, pusaran, dan pengukur area variabel berjajar. Masing-masing memiliki dampak yang berbeda dalam hal ketahanan bahan kimia, hambatan aliran, dan biaya. Bagan horizontal di bawah ini memberi peringkat kesesuaian relatif untuk paparan terus menerus terhadap asam kuat dan kaustik, berdasarkan pilihan bahan basah yang tersedia untuk setiap kelas teknologi.
Skor mencerminkan ketersediaan umum lapisan yang tahan terhadap bahan kimia, elektroda yang dibasahi, atau jalur penginderaan yang sepenuhnya non-kontak, bukan merupakan klaim tentang produk manufaktur apa pun. Unit penjepit ultrasonik non-intrusif mendapat skor baik karena sensor tidak pernah menyentuh cairan, sedangkan meteran area variabel berjajar mendapat skor lebih rendah karena pelampung yang bergerak tetap terkena keausan mekanis terus menerus dari aliran kimia.
Bagan radar di bawah ini membandingkan lima teknologi yang sama dalam empat kriteria keputusan yang paling penting untuk tugas agresif: ketahanan terhadap bahan kimia, ketahanan terhadap padatan abrasif, kesederhanaan pemasangan, dan beban pemeliharaan jangka panjang.
Elektromagnetik Penjepit ultrasonik
Unit elektromagnetik, ketika dilengkapi dengan pelapis yang tahan bahan kimia seperti PTFE atau PFA dan elektroda tantalum atau Hastelloy, secara konsisten memiliki skor ketahanan kimia tertinggi dan juga menoleransi muatan padatan sedang, itulah sebabnya pengukur aliran industri untuk cairan korosif dalam takaran asam, jalur kaustikisasi, dan netralisasi air limbah sering kali dibuat berdasarkan prinsip pengukuran ini.
Pengukur Coriolis tetap menjadi pilihan yang disukai setiap kali data aliran massa, kepadatan, atau konsentrasi diperlukan bersamaan dengan aliran volumetrik, dan jalur tabungnya yang tertutup sepenuhnya menghindari persyaratan konduktivitas yang membatasi teknologi elektromagnetik pada fluida konduktif. Kerugiannya adalah tabung Coriolis masih basah dan masih mengganggu, sehingga pemilihan bahan tabung memiliki bobot yang sama seperti pemilihan lapisan untuk desain elektromagnetik, dan penurunan tekanan pada sensor cenderung lebih tinggi dibandingkan badan elektromagnetik langsung dengan ukuran garis yang sama.
pusaran meter dapat bekerja dengan baik pada cairan korosif yang bersih dan berviskositas rendah, namun umumnya akan kesulitan ketika benda padat atau viskositas tinggi mulai terlihat, karena shedding bar itu sendiri berada tepat di jalur aliran dan rentan terhadap erosi dan pengotoran. Pengukur area variabel berjajar tetap berguna untuk aplikasi indikasi lokal visual aliran rendah di mana keakuratan absolut adalah hal kedua setelah pembacaan yang cepat dan andal pada titik penggunaan, namun pengukur tersebut jarang menjadi pilihan yang tepat sebagai titik pengukuran utama pada jalur proses korosif yang terus dipantau.
Pemilihan Bahan: Pelapis, Elektroda, dan Bagian yang Dibasahi
Setelah prinsip pengukuran dipilih, keputusan teknis sebenarnya beralih ke pemilihan material. Untuk teknologi elektromagnetik, hal ini berarti memilih pelapis dan pasangan elektroda yang cocok dengan sifat kimia, suhu, dan sifat abrasif cairan proses.
| Bahan Lapisan | Paling Cocok Untuk | Batasan |
|---|---|---|
| PTFE | Asam kuat, sebagian besar pelarut, suhu tinggi | Ketahanan abrasi yang lebih rendah |
| PFA | Asam pekat panas, cairan ultra murni | Biaya lebih tinggi dari PTFE |
| Karet keras | Bubur netral hingga agak korosif | Ketahanan yang buruk terhadap oksidator kuat |
| Poliuretan | Bubur mineral abrasif | Kisaran bahan kimia terbatas |
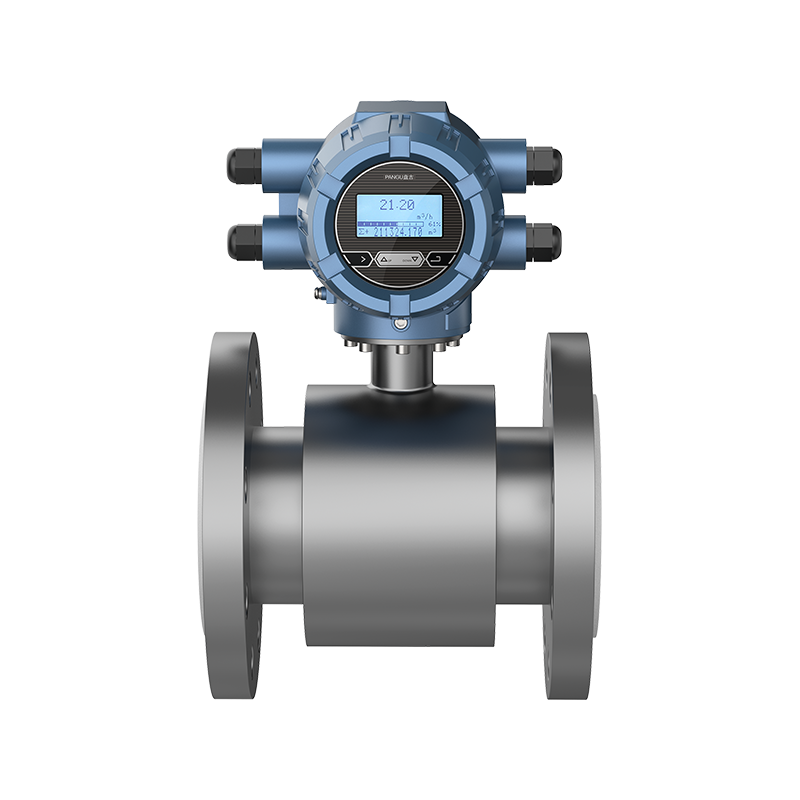
Pilihan elektroda mengikuti logika serupa. Hastelloy C menangani berbagai macam asam dan klorida dengan biaya moderat. Tantalum menolak hampir semua asam mineral kecuali asam fluorida dan asam sulfat berasap, tetapi harganya lebih mahal. Titanium berkinerja baik dalam mengoksidasi klorida tetapi tidak cocok untuk mereduksi lingkungan asam. Platinum-iridium tetap menjadi pilihan yang paling tahan secara universal dan biasanya disediakan untuk layanan yang paling menuntut dimana biaya waktu henti lebih besar daripada biaya material.
- Cocokkan bahan kimia liner dengan suhu pengoperasian berkelanjutan, bukan hanya tabel kompatibilitas suhu ruangan
- Verifikasi kompatibilitas elektroda terhadap campuran bahan kimia lengkap, termasuk bahan tambahan dan bahan pembersih
- Perhitungkan erosi yang didorong oleh kecepatan ketika padatan melebihi sekitar dua persen volume
- Minta sertifikasi bahan yang dapat ditelusuri ke batch, bukan hanya kelompok produk
Pemilihan material paking dan flensa memerlukan perhatian yang sama seperti pelapis itu sendiri, karena paking yang tidak cocok adalah salah satu sumber kebocoran paling umum pada pemasangan yang ditentukan dengan baik. Gasket berbahan dasar PTFE mencakup rentang bahan kimia yang luas dan sering kali merupakan pilihan default untuk tugas korosif, namun kekerasan dan perilaku mulur masih perlu diperiksa berdasarkan torsi baut spesifik dan nilai flensa yang digunakan, terutama pada pipa berlapis plastik di mana torsi berlebih dapat merusak lapisan daripada memperbaiki segel.
Pertimbangan Ukuran dan Pemasangan
Meteran yang berukuran terlalu kecil mempercepat keausan liner melalui kecepatan berlebih; meteran yang terlalu besar kehilangan akurasi pada aliran rendah. Untuk teknologi elektromagnetik dan sebagian besar teknologi berbasis kecepatan lainnya, jendela pengoperasian praktis berada di antara nol koma lima dan sepuluh meter per detik, dengan akurasi yang biasanya menurun di luar rentang tersebut. Bagan garis di bawah mengilustrasikan kurva akurasi yang representatif pada rentang kecepatan untuk sensor elektromagnetik berlapis dalam aliran kimia yang cukup konduktif.
Akurasi mencapai puncaknya di tengah rentang dan menurun pada kedua ekstremnya -- pada kecepatan rendah karena keterbatasan signal-to-noise, dan pada kecepatan tinggi karena turbulensi dan percepatan keausan liner. Aturan praktis untuk tugas kimia yang agresif adalah mengukur meteran sehingga aliran operasi normal berada di antara tiga puluh dan tujuh puluh persen kecepatan pengenal maksimum sensor, yang memperpanjang masa pakai liner tanpa mengorbankan resolusi pengukuran.
Orientasi pemasangan sama pentingnya dengan ukuran. Pemasangan aliran vertikal ke atas menjaga meter tetap basah sepanjang waktu, hal ini penting untuk teknologi yang bergantung pada konduktivitas dan juga mengurangi risiko terbentuknya kantong gas pada lapisan bahan kimia yang mengeluarkan gas seperti natrium hipoklorit. Jika pemasangan vertikal tidak memungkinkan, pemasangan horizontal dengan sumbu elektroda tidak berada pada bidang vertikal untuk menghindari udara terperangkap yang mengganggu jalur sinyal.
Penopang pipa dan getaran juga patut mendapat perhatian pada saluran yang korosif, karena pipa yang dilapisi seringkali lebih rapuh dibandingkan pipa logam polos dan dapat menimbulkan retak tegangan pada bentang yang tidak ditopang sehingga tidak terlihat pada saluran yang tidak dilapisi. Menambahkan dukungan di dekat kedua sisi meteran, mencocokkan rentang yang direkomendasikan pabrikan pipa daripada mengandalkan meja perpipaan baja umum, mengurangi risiko kebocoran lambat yang terjadi pada transisi liner-ke-flensa jauh sebelum sisa pipa menunjukkan keausan yang terlihat.
Output Sinyal, Keandalan, dan Biaya Jangka Panjang
Total biaya kepemilikan instrumentasi layanan kimia jarang hanya mengukur harga pembelian saja. Penggantian liner, pembersihan elektroda, penyimpangan kalibrasi, dan waktu henti yang tidak direncanakan akibat kegagalan dini biasanya lebih besar daripada perbedaan modal awal antar teknologi dalam waktu tiga hingga lima tahun setelah layanan berkelanjutan. Bagan kolom di bawah ini membandingkan ilustrasi rincian biaya lima tahun dari tiga pilihan teknologi umum untuk jalur dosis korosif ukuran menengah.
Kesenjangan semakin melebar ketika biaya penghentian yang tidak terencana dimasukkan, karena komponen mekanis yang mengganggu dalam servis agresif cenderung rusak tanpa banyak peringatan, sedangkan keausan liner pada desain non-intrusif bersifat progresif dan dapat dilacak melalui pemeriksaan kualitas sinyal secara berkala.
Pemilihan keluaran sinyal juga mempengaruhi keandalan di lapangan. Output analog 4 hingga 20 miliampere tetap menjadi pilihan paling kuat untuk pengoperasian kabel panjang di lingkungan pabrik kimia yang bising secara elektrik, sementara output fieldbus digital menambah kedalaman diagnostik -- perkiraan keausan liner, deteksi pipa kosong, dan peringatan pengotoran elektroda -- yang mempersingkat waktu pemecahan masalah dibandingkan dengan instrumentasi analog saja.
Strategi suku cadang adalah faktor lain yang jarang muncul dalam perbandingan biaya awal, namun menentukan keandalan di dunia nyata. Menyediakan konverter atau pemancar cadangan, bukan hanya suku cadang yang basah, mempersingkat kategori waktu henti yang paling mengganggu, karena kegagalan elektronik biasanya tidak terkait dengan layanan korosif itu sendiri dan sering kali dapat ditukar tanpa menguras atau membuka jalur proses. Standarisasi pada satu kelompok teknologi di seluruh titik tugas serupa di pabrik, jika bahan kimia memungkinkan, juga mengurangi jumlah jenis suku cadang berbeda yang perlu disimpan dan menyederhanakan pelatihan teknisi.
Alur Kerja Seleksi Praktis
Daripada memulai dari preferensi teknologi, rangkaian seleksi yang berulang membuat keputusan tetap didasarkan pada realitas proses.
Melewatkan langsung ke pilihan teknologi sebelum langkah penyaringan bahan kimia adalah satu-satunya penyebab paling umum kegagalan lapangan prematur. Meteran yang lolos dari grafik korosi umum tetapi belum pernah diperiksa terhadap campuran sebenarnya dari pabrik, termasuk jejak kotoran dan bahan kimia pembersih berkala, jauh lebih mungkin gagal lebih awal daripada meteran yang dipilih melalui rangkaian lengkap.
- Dokumentasikan komposisi kimia lengkap, rentang konsentrasi, dan perubahan suhu yang akan dilihat meteran selama masa pakainya
- Periksa ulang calon bahan yang dibasahi terhadap setiap komponen campuran, tidak hanya bahan kimia utama
- Prioritaskan desain non-intrusif atau pengurangan intrusi di mana terdapat zat padat atau oksidator kuat
- Konfirmasikan ukuran menjaga aliran normal dalam pita tengah rentang kecepatan terukur sensor
- Buat model biaya lima tahun yang mencakup kalibrasi, pelapis atau elektroda cadangan, dan perkiraan risiko waktu henti
Pola Praktek Lapangan yang Perlu Diketahui
Di seluruh lokasi pemrosesan bahan kimia dan air limbah perkotaan, terdapat beberapa praktik yang memisahkan instalasi yang memiliki layanan bebas masalah jangka panjang dengan instalasi yang memerlukan intervensi berulang.
Cincin pembumian pada pipa non-logam Tunjangan hulu lurus Verifikasi titik nol secara berkala Isolasi proteksi katodik
Pembumian (grounding) adalah pengawasan yang sering dilakukan pada pipa plastik atau pipa berlapis, dimana tidak adanya landasan acuan dapat menimbulkan kebisingan pengukuran yang meniru pengotoran elektroda. Tunjangan lurus pada bagian hulu dan hilir sensor -- biasanya lima diameter hulu dan tiga diameter hilir sebagai pedoman awal, disesuaikan dengan konfigurasi pemasangan spesifik -- mengurangi distorsi profil kecepatan yang sebaliknya akan muncul sebagai penyimpangan pengulangan, bukan kesalahan langsung.
Situs menggunakan mag meter untuk air limbah pemberian dosis dan netralisasi biasanya menjadwalkan pemeriksaan titik nol selama penghentian yang direncanakan, karena pergeseran titik nol sering kali merupakan indikator awal degradasi lapisan, yang muncul jauh sebelum kerusakan yang terlihat terlihat pada inspeksi borescope.
Jika pipa berada di dekat sistem proteksi katodik, flensa isolasi listrik atau potongan spool mencegah arus menyimpang mengganggu sinyal pengukuran, sebuah masalah yang mudah diabaikan selama perencanaan instalasi awal namun mahal untuk didiagnosis setelah commissioning.
Pertanyaan yang Sering Diajukan
Q1: Apa kesalahan terbesar yang dilakukan para insinyur saat memilih pengukur aliran untuk bahan kimia korosif?
Kesalahan paling umum adalah menyaring calon meteran berdasarkan bagan kompatibilitas bahan kimia generik hanya untuk bahan kimia utama, sementara mengabaikan bahan tambahan, bahan pembersih, dan suhu ekstrem yang sebenarnya dialami saluran tersebut. Bahan yang tahan terhadap asam primer pada suhu kamar masih dapat rusak dengan cepat setelah suhu pengoperasian atau kontaminan diperhitungkan.
Q2: Dapatkah satu teknologi pengukur aliran menangani setiap jenis bahan kimia agresif?
Tidak ada satu pun teknologi yang optimal secara universal. Desain elektromagnetik dengan pelapis dan elektroda tahan mencakup rentang yang sangat luas dari cairan korosif konduktif, namun pelarut non-konduktif biasanya memerlukan prinsip pengukuran yang berbeda seperti Coriolis atau teknologi ultrasonik, karena desain yang bergantung pada konduktivitas tidak dapat mengukur media non-konduktif sama sekali.
Q3: Seberapa sering liner dan elektroda harus diperiksa dalam layanan korosif?
Frekuensi inspeksi bergantung pada konsentrasi dan kecepatan, namun titik awal yang masuk akal adalah verifikasi titik nol tahunan yang dikombinasikan dengan pemeriksaan liner visual selama penghentian yang direncanakan, kemudian menyesuaikan interval berdasarkan tingkat keausan yang diamati, bukan berdasarkan jadwal kalender tetap.
Q4: Apakah material dengan biaya lebih tinggi selalu berarti nilai jangka panjang yang lebih baik?
Belum tentu. Bahan elektroda atau pelapis premium hanya akan menghasilkan hasil jika bahan kimia benar-benar memerlukan tingkat ketahanan tersebut. Menentukan elektroda platinum-iridium untuk aliran cukup korosif yang dapat ditangani Hastelloy akan menambah biaya tanpa manfaat keandalan yang sesuai, sehingga pemilihan material harus disesuaikan secara tepat dengan paparan bahan kimia aktual daripada memilih opsi paling tahan yang tersedia.
Q5: Tanda peringatan dini apa yang menunjukkan bahwa pengukur aliran gagal dalam layanan korosif?
Penyimpangan nol secara bertahap, peningkatan gangguan sinyal, dan kesalahan pengulangan kecil yang terjadi selama kalibrasi berturut-turut biasanya merupakan indikator yang lebih awal daripada kegagalan total. Mengetahui tren ini selama pemeriksaan verifikasi rutin memungkinkan penggantian terencana sebelum meteran rusak selama produksi. Mencatat pembacaan ini dari waktu ke waktu, alih-alih memeriksanya hanya ketika diduga ada masalah, mengubah satu titik data menjadi garis tren yang membuat perbedaan antara pertukaran terencana dan penghentian tidak terencana.
PRAV:Menguasai Aliran Air Limbah: Rekayasa, Pemilihan, dan Pemeliharaan Meter Aliran Elektromagnetik
BERIKUTNYA:Pengukur Aliran Elektromagnetik vs. Pengukur Aliran Vortex: Prinsip, Perbedaan, dan Panduan Pemilihan
BERIKUTNYA:Pengukur Aliran Elektromagnetik vs. Pengukur Aliran Vortex: Prinsip, Perbedaan, dan Panduan Pemilihan
Tertarik untuk bekerja sama atau ada pertanyaan?
Hubungi Kami Sekarang!
kelly

+86 13967196545

pangusales@vip.163.com
Basis Produksi:

Gedung 1 dan Gedung 42, No. 889 Jalan Utara Huancheng, Kabupaten Deqing, Kota Huzhou, Provinsi Zhejiang
Jiji
+86 15397010616
pgsalesjiji@vip.163.com

+86-0571-87770830
Kantor Pusat Perusahaan:
602-702, Blok D, Gedung 3, Area B, Wilayah Baru Xigang, 206 Jalan Zhenhua, Kota Hangzhou, Provinsi Zhejiang, Tiongkok

Hak Cipta © Hangzhou Pangu Automation System Co., Ltd. Rights Reserved.
Pemasok Instrumen Industri Pemasangan Panel Digital Kustom